




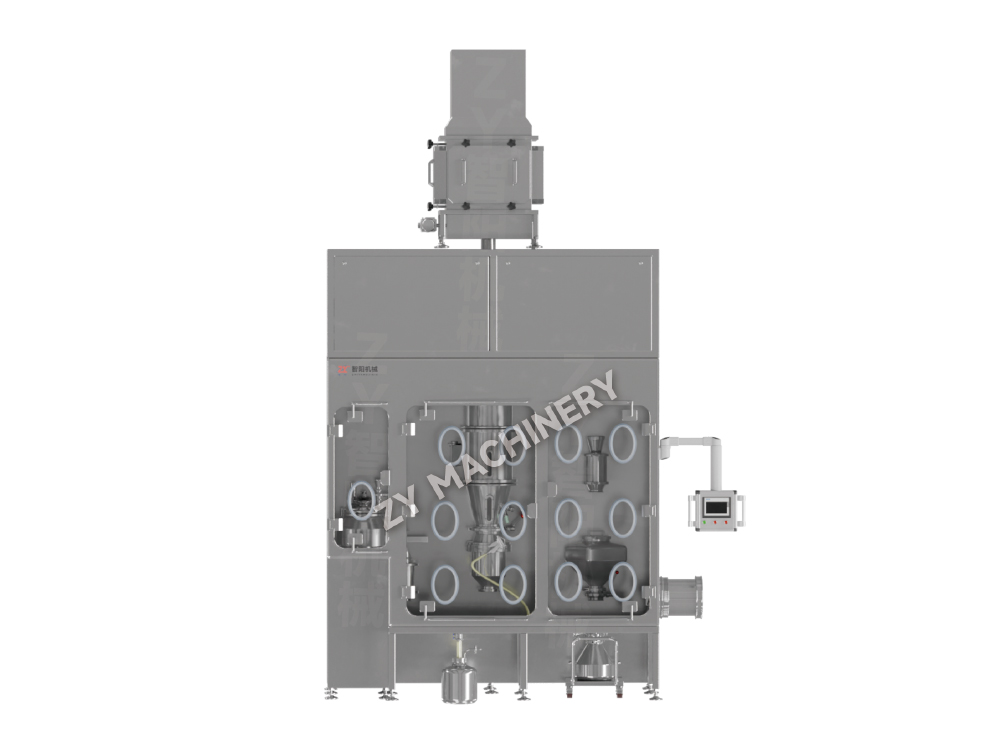
GFH K+F nagy védelmi szilárd adagolású gyártósor
A GFH R&D nagy befolyású szilárd dózisú gyártósort rendkívül erős vagy v.....

Egyetlen lezárási hiba a tétel teljes elutasítását válthatja ki, ami 50 000 dollárba vagy többe kerül az elpazarolt anyagok és a gyártási idő elvesztése miatt. A tabletta hibáit ritkán izolálják – általában kölcsönhatást jeleznek a készítmény kialakítása, a berendezés beállítása és a folyamatparaméterek között. Az egyes hibák önálló problémaként való kezelése ismétlődő hibaelhárításhoz vezet. Ehelyett a legsikeresebb szervezetek a hibákat három egymással összefüggő gyökérkategóriára térképezik vissza: összetétel (a granulátum összetétele és fizikai tulajdonságai), berendezés (sajtolás állapota, szerszám geometriája, tisztítási maradékok) és folyamat (nyomóerő profil, sebesség, nyomás előtti tartózkodás).

Például a lezárás és a laminálás gyakran a granulátumban lévő túlzott finomságra vezethető vissza, de ezek a finom részek túlságosan agresszív száraz granulálási lépésből vagy a felületet törékennyé tevő szárítási profilból származhatnak. A ragadás viszont a kenőanyag hiányából eredhet, de a valódi kiváltó ok a helyben takarítás (CIP) maradványainak ingadozása lehet, amely módosítja a lyukasztófelület súrlódását. A legjobb gyógyszerészmérnökök olyan hibadiagnosztikai mátrixot készítenek, amely összekapcsolja a készítmény változóit, például a nedvességtartalmat (optimális tartomány 1,5–3,0% a legtöbb azonnali hatóanyag-leadású készítmény esetében), a kenőanyag típusát és koncentrációját, valamint az API részecskeméretét a megfigyelt konkrét hibával. 1,5% nedvességtartalom alatt a bezáródási kockázat drámaian megnő, mivel a granulátum nem képes erős kötéseket kialakítani. 5% felett a ragadás szinte elkerülhetetlenné válik előmelegítés vagy páramentesített kompressziós egységek nélkül.
Ez a cikk az általános elvektől a konkrét hibakategóriák felé halad, majd a granulálási módszer, a méretnövelés és a speciális felügyelet szerepére. Minden ajánlás mérhető küszöbértékeken és berendezés-specifikus beállításokon alapul, így egyetlen műszakban léphet át a diagnózistól a korrekcióig.
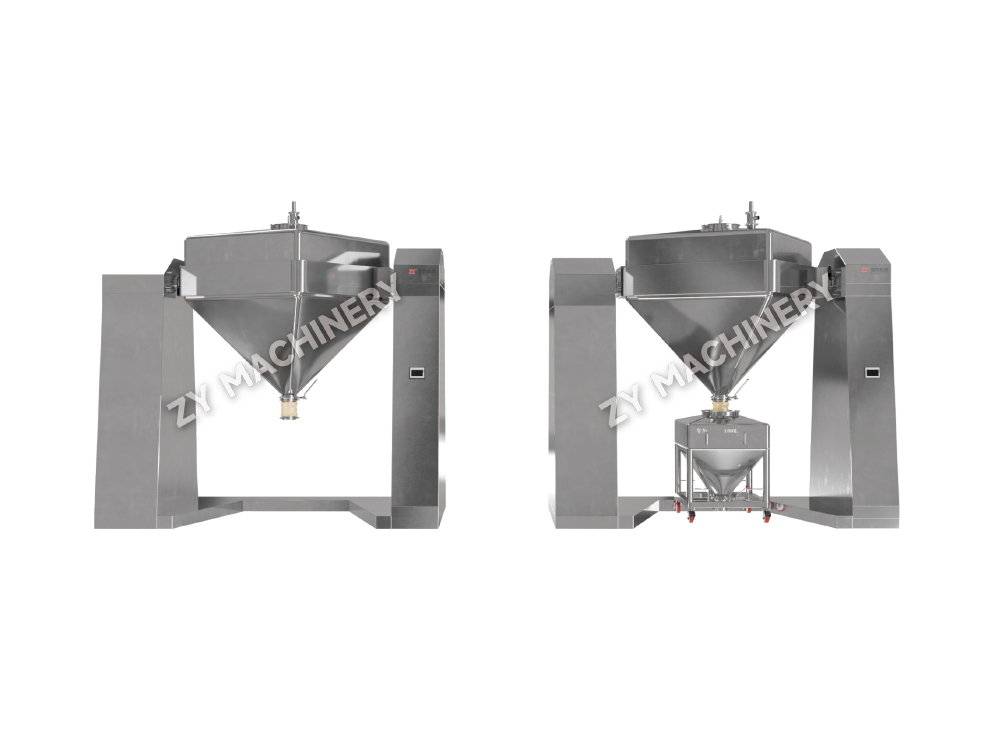
A kupakolás a táblagép tetejének (vagy aljának) vízszintes elválasztása a fő testtől; A laminálás egy hasonló törés, amely a vízszintes tengely mentén bárhol megjelenhet. Mindkét hiba gyenge kötést jelez a tömörítés során kialakult rétegek között. Az elsődleges meghajtók négy csoportba sorolhatók: túl sok finomszemcsés granulátum, túl sok kenőanyag, elégtelen kötőanyag és helytelen tömörítési beállítások. A keverő berendezés A kenőanyagok összekeverésére használatos a terepet: ha a magnézium-sztearát túlzottan bevonja a részecskéket a túlkeverés vagy a rossz nyírási viszonyok miatt, még a névleges 1,0 tömeg% feletti 0,5%-os növekedés is 30-40%-kal csökkentheti a tabletta keménységét. Ha a kenőanyagot a fő masszához való hozzáadása előtt előkeverik egy kis mennyiségű finomszemcsés anyaggal, akkor csökkenthető ez a bevonathatás anélkül, hogy csökkentené a kenőanyag összmennyiségét.
A kompresszió szempontjából az 5 kN alatti elősűrítő erő gyakran nem képes elegendő levegőt kiszorítani a szerszámból a fő összenyomás előtt. A csapdába esett levegő a kilökődés után kitágul, és kupakot okoz. A 8–12 kN-os elősűrítési beállítás a 15–25 kN-os fő kompressziós erővel kombinálva (egy tipikus 200 mg-os, 7–10 kp keménységű tabletta esetén) drámaian csökkenti a kupakolást. A prés sebessége is számít: 60 ford./perc feletti fordulatszámnál forgóprésen a lyukasztó és a granulátumcseppek érintkezési ideje, ami tökéletlen kötésképződéshez vezethet. A fordulatszám 30–45 fordulat/percre csökkentése az előtömörítés fenntartása mellett gyakran megoldja a problémát újrafogalmazás nélkül.
| ok | Tünet | Javító intézkedés (küszöbértékkel) |
|---|---|---|
| Túlzott finomságok (>25% 75 μm alatt) | Laminálás alacsony keménységgel | Növelje a szemcsesűrűséget nedves masszírozási idővel vagy használatával fluidágyas szárítás hogy a finomszemcséket agglomerátumokban visszatartsák |
| Alacsony nedvességtartalom (<1,5 tömeg%) | Kidobáskor törékeny kupak | Állítsa be a szárítási végpontot 2,0–2,5% LOD-ra; fontolja meg a szárítás utáni kondicionálást lezárt tartályokban |
| Túl sok kenőanyag (>2% MgSt) | Gyenge kupak, fényes töréssel | Csökkentse a MgSt-t 0,75-1,0%-ra; a keverési sorrend megváltoztatása; váltson nátrium-sztearil-fumarátra, ha a hidrofób hatás továbbra is fennáll |
| Elégtelen előtömörítés | Levegőzárás nagy sebességnél | Állítsa az előnyomást a fő erő 30%-ára; ellenőrizze a várakozási időt >50 ms |
Általános tévhit, hogy a fő nyomóerő növelése önmagában javíthatja a sapkát. A valóságban a túlnyomás (szokványos homorú lyukasztásnál 30 kN felett) rugalmas helyreállítási feszültségeket idézhet elő, amelyek rontják a kupakolást. Jobb megközelítés egy tömörítési profil felépítése: a granulátummintát növekvő erőkkel préseljük össze, és minden egyes erőnél mérjük meg a kapott tabletta bezáródásának hajlamát; a „sweet spot” a legalacsonyabb erő, amely laminálás nélkül eléri a célkeménységet.
Ragadás akkor következik be, amikor a granulátum a lyukasztó felületéhez tapad, és durva, lyukasztott tablettafelületet hagy maga után; A komissiózás egy lokálisabb forma, ahol az anyag kitölti a dombornyomó vagy dombornyomott mélyedéseket. A két leggyakoribb kiváltó tényező a 3,5% feletti nedvességtartalom és a nem megfelelő kenés. De van egy kevésbé nyilvánvaló harmadik tényező: az ismételt tisztítási ciklusok által okozott mikroszkopikus érdesség a lyukasztófelületeken. Ha egy lyukasztót dörzsölő közeggel vagy agresszív vegyszerekkel tisztítanak, akkor a felülete leromlik, és még a megfelelően megkent granulátum is elkezdhet ragadni. Azoknál a létesítményeknél, ahol naponta többször cserélnek terméket, gyakran tapasztalható megugró panaszok száma, amelyek az ütések kopására vezethetők vissza, nem pedig a készítmény eltolódására.
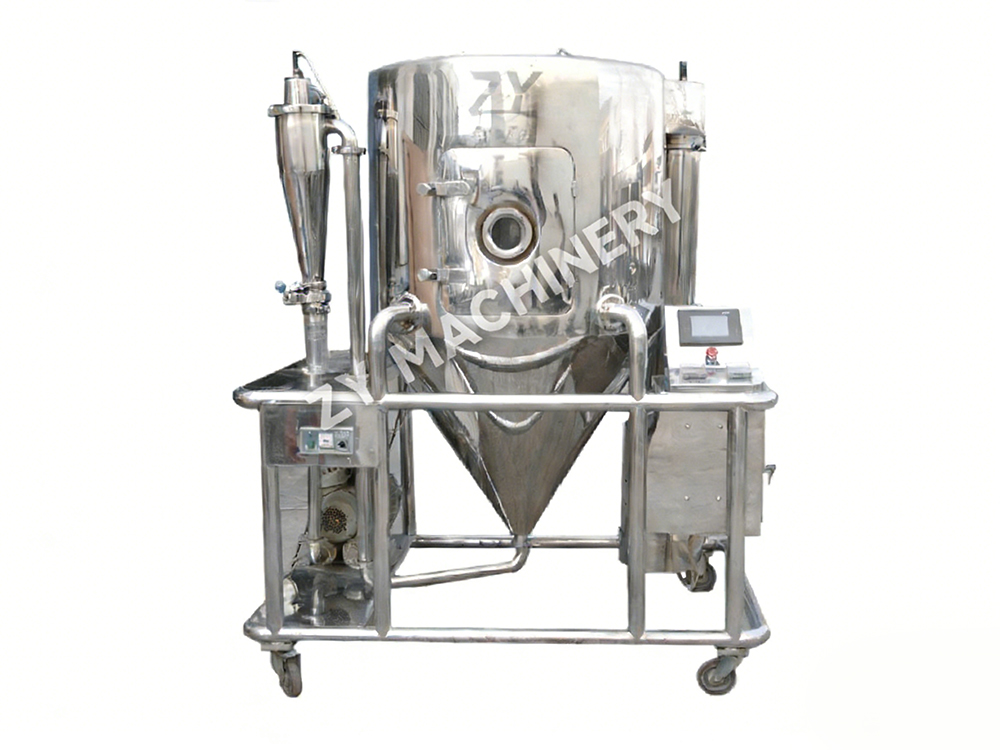
A folyamat szempontjából a szárítási lépés az első kar. In vákuum szárítás , a nedvesség 0,5%-kal változhat a tálca teteje és alja között, ha a vákuum rámpája túl gyors. Lassú rámpa (10-15 perc a teljes vákuumig) kiegyenlíti a gradienst. Nedves granulálás esetén célozzon meg 2,0–3,0%-os LOD-t, kivéve, ha a készítmény higroszkópos; ebben az esetben fontolja meg a szárítás utáni keverési lépést 0,5% kolloid szilícium-dioxiddal a felületi nedvesség megkötése érdekében.

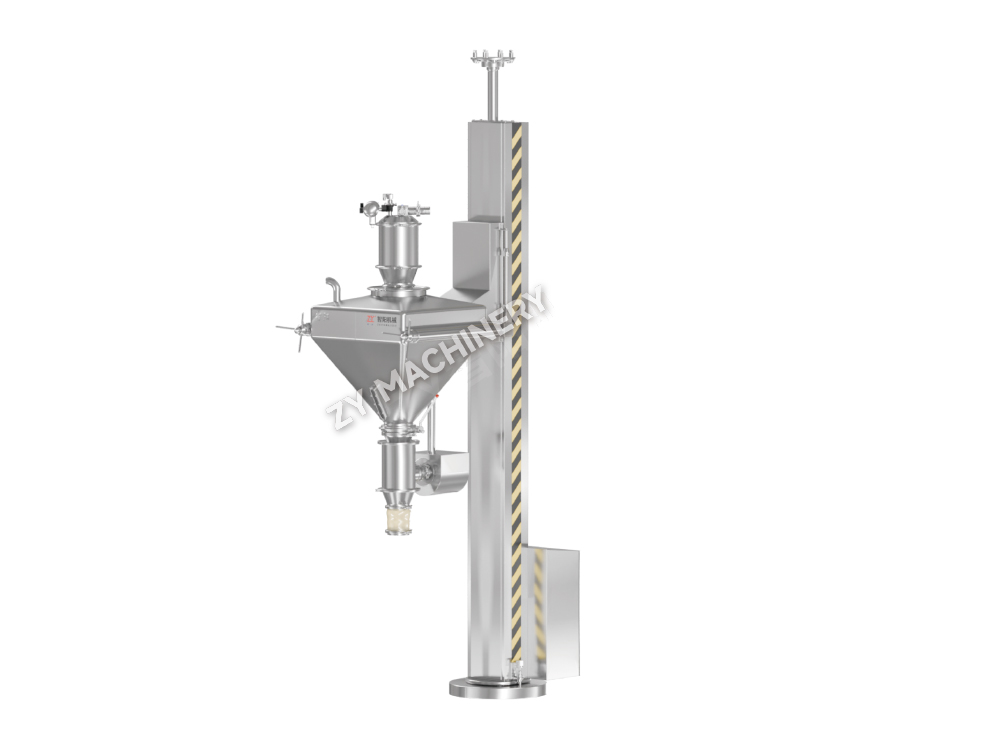
A kenőanyag kiválasztása és mennyisége egyaránt kritikus. Ha a turmixgép kialakítása holt zónákat hagy maga után, az effektív kenési koncentráció sokkal alacsonyabb lehet, mint a képletkártyán. A V-turmixgép vagy az erősítő rúddal ellátott, 3-5 percig tartó, 200–300 ford./perc fordulatszámmal használt edényes turmixgép jobb fedést ér el, mint egy egyszerű, erősítés nélküli turmixgép. A V-típusú keverő különösen hatékony az alacsony dózisú API-k esetében, ahol a kenőanyag-elosztásnak hibátlannak kell lennie. Azoknál a készítményeknél, amelyeknél a MgSt lelassítja az oldódást, az 1–2%-os PEG 6000 gyakran megszünteti a ragadást, miközben a szétesést az USP határértékein belül tartja.
Megjelenik egy gyors ellenőrző lista ragasztáskor:
A forgácsolás a tabletta szélétől gyakran letörő apró darabokra utal, gyakran bevonat vagy csomagolás után. Erősen korrelál a tabletta élének alacsony keménységével és a filmbevonat gyenge adhéziójával. Az 5 kp alatti törési erővel és nagy morzsalékossággal rendelkező tabletták (>0,8% szabványos morzsalékolóban) az elsődleges jelöltek. A repedés repedésként jelenik meg a tabletta felületén vagy a bevonaton belül, míg a pelyhesedés a bevonóréteg elválasztása a magtól.
A forgácsolás elkerülése érdekében a magnak megfelelő mechanikai szilárdsággal kell rendelkeznie a peremen. A granulálási folyamat amely szűk részecskeméret-eloszlást eredményez alacsony finomság mellett, minimálisra csökkenti a tömítési inkonzisztenciákat, amelyek gyenge éleket eredményeznek. A szerszám kialakítása is számít: a mélyen homorú lyukasztóprofil a feszültséget a vékony élre koncentrálja; a sekély homorú vagy ferde élű kialakításra való váltás 25%-kal vagy még nagyobb mértékben növelheti az élek integritását kereskedelmi forgalomban. Filmbevonatú tabletták esetén a bevonóedény sebességét úgy kell beállítani, hogy a tabletták ne lépkedjenek túl agresszíven a permetezési fázisban, mert a nagy sebességű élütközések mikrorepedéseket okoznak, amelyek később látható forgácsokká válnak.
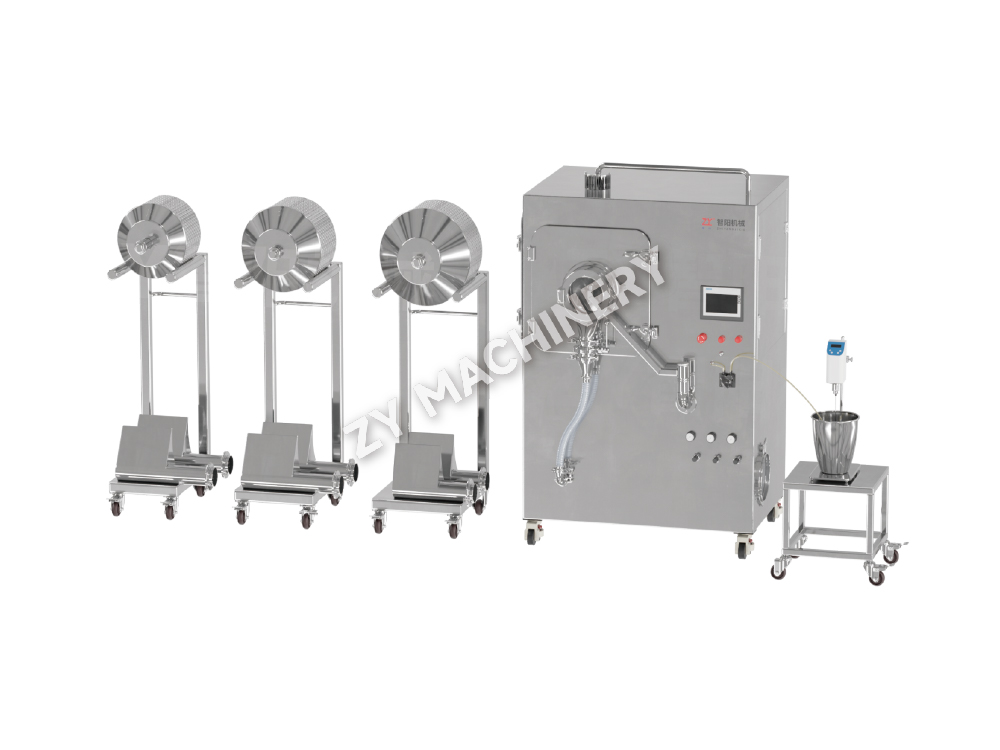
A bevonat polimer kiválasztása közvetlenül befolyásolja a repedést és a hámlást. Az alábbiakban a szokásos polimerek összehasonlítását mutatjuk be.
| Polimer | Kulcstulajdonság | Tipikus hibaveszély | Javasolt beállítás |
|---|---|---|---|
| HPMC (hidroxi-propil-metil-cellulóz) | Jó tapadás, alacsony oxigénáteresztő képesség | Repedés magas páratartalom mellett | Adjon hozzá 10–15% PEG 400-at lágyítóként |
| PVA (polivinil-alkohol) | Kiváló rugalmasság, fényes felület | Magas szórási sebességgel tapad a serpenyőbe | Növelje a belépő levegő hőmérsékletét 5 °C-kal |
| Etilcellulóz (EC) | Ellenőrzött kibocsátás, törékeny film | Pehely, ha lágyító <20% | Használjon 20-25%-os trietil-citrátot |
Ha a repedés röviddel a bevonatolás után megjelenik, annak gyakori oka a bevonási folyamatból származó maradék nedvesség a magba vándorol, és méretváltozást okoz. Csökkenti ezt a hatást, ha a tablettaágyat permetezés előtt 10 percig 40–45 °C-ra előmelegítjük, és a bevonat során a termék hőmérsékletét 38–42 °C-on tartjuk.
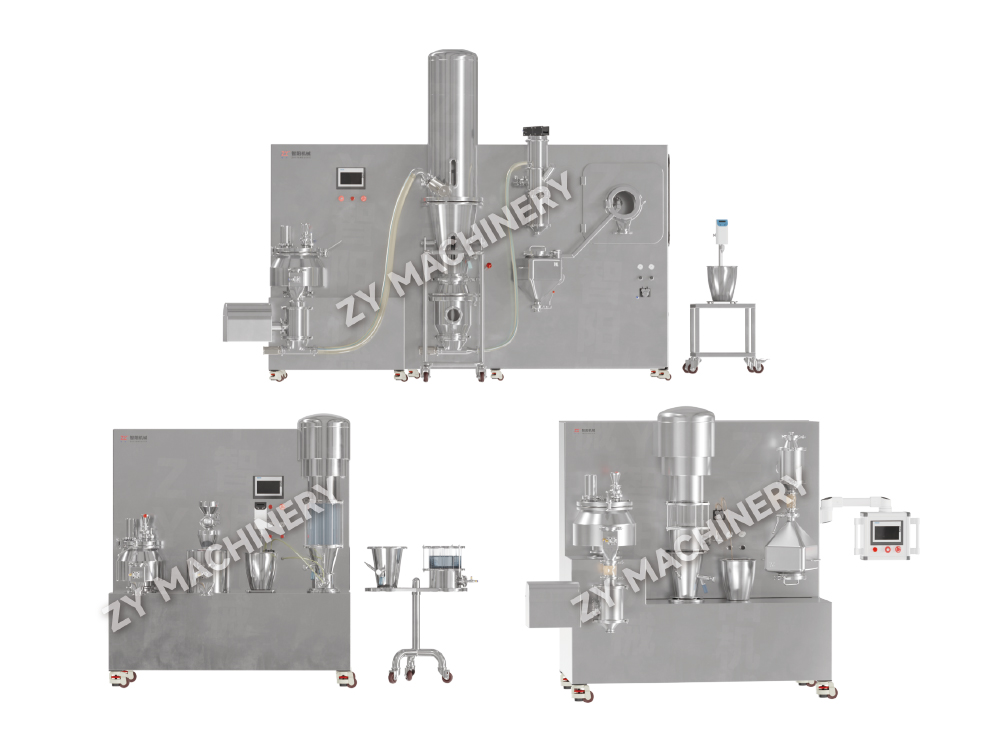
A granulálási technika minden tételre rányomja a hibás „ujjlenyomatot”. A nedves granulálás nagyobb belső porozitású és lekerekítettebb formájú granulátumokat eredményez, amelyek általában jól tömörítenek, de nedvességre érzékenyek. A száraz granulálás (görgős tömörítés) szalagokat hoz létre, amelyek szabálytalan, sűrű, finom részecskékben gazdag töredékké őrlődnek; ezek a szemcsék törékenyek és gyakran laminálást okoznak, hacsak nem alkalmaznak gondos újrakötési lépést. A fluidágyas granulálás kis sűrűségű, erősen gömb alakú agglomerátumokat eredményez, kiváló áramlással, de esetenként gyenge szemcsék közötti kötéssel, mivel az alacsony térfogatsűrűség csökkenti az összenyomás alatti érintkezési pontokat.
Az alábbi táblázat összefoglalja az egyes módszerek hibaérzékenységét.
| Granulálási módszer | Részecskemorfológia | Magas kockázatú hibák | Mérséklő megközelítés |
|---|---|---|---|
| Nedves nagy nyíróerő | Sűrű, lekerekített, széles szemcseméret-eloszlás | Ragadó, ha túlnedvesedett; alulszárítás esetén fedővel | Szabályozza a LOD-t 2,5%-ra ± 0,3%-ra |
| Fluid-ágy | Kis sűrűségű, erősen gömb alakú, egyenletes | Laminálás nagy sebességgel; alacsony keménység | Növelje a fő nyomóerőt 15%-kal |
| Száraz (görgős tömörítés) | Szabálytalan, szögletes, nagy finomságú frakció | Laminálás, kupakolás, súlyváltoztatás | Használjon egy második keverési lépést az őrlés után; adjunk hozzá 1-2% száraz kötőanyagot, például PVP-t |
A megfelelő granuláló berendezés kiválasztásával megelőzhetők ezek a hibák. Ha egy készítmény érzékeny a hőre és a nedvességre, a száraz granulálás hengeres tömörítéssel a logikus választás, de a berendezésnek tartalmaznia kell egy többszitás őrlőrendszert, amely a finomszemcséknek csak egy ellenőrzött részét hasznosítja vissza a tömörítési szakaszba. Ezzel szemben azoknál a készítményeknél, ahol a tömöríthetőség a legfontosabb, egy nagy nyírású nedves granulátort, majd fluidágyas szárítás szemcséket hoz létre az erő és az összenyomhatóság ideális egyensúlyával. A járókerék fordulatszámának és nedves masszírozási idejének beállításának lehetősége elengedhetetlen a szemcsék porozitásának hangolásához, ami megakadályozza a laminálást.
A laboratóriumi méretű fejlesztés során kijavított hibák gyakran újra megjelennek a méretnövelés során, és ennek megjósolható oka van: a kompressziós érintkezési idő, a töltőszerszám konzisztenciája és a környezeti expozíció a berendezés növekedésével változik. Egy 8000 tablettát óránkénti sebességgel működő, 10 mm-es lapos felületű lyukasztóval működő laboratóriumi prés csaknem háromszor akkora várakozási idővel rendelkezik, mint egy 100 000 tablettával óránként azonos szerszámmal működő gyártóprés. Ez a tartózkodási idő csökkenése közvetlenül növeli a bezáródás és a súlyváltozás kockázatát.
A mérlegek hibamentes teljesítményének fenntartásához kövesse ezt az ötlépcsős ellenőrzési protokollt:
A környezetvédelem is nagy léptékűvé válik. A kondicionálatlan folyosón tárolt 50 kg-os granulátum 0,5% nedvességet képes felvenni egy éjszakán át, ami elegendő ahhoz, hogy a határvonalat a ragadós területre tolja. A lezárt tartályok és a granulálás és a préselés közötti rövid (8 óra alatti) tartási idő elengedhetetlen.
A reaktív hibaelhárítás átadja helyét az in-line folyamatelemző technológiának (PAT). A présgépre szerelt közeli infravörös (NIR) szondák 20-30 ms-onként képesek észlelni a tabletta sűrűségének ingadozásait, és már jóval a vizuális hiba megjelenése előtt felismerik a kialakuló zárótrendet. Az ejekciós csúszdába integrált Raman-spektroszkópia igazolja a polimorf formát, és képes kimutatni az API kristályosságában bekövetkező, a megtapadást megelőző finom változásokat. Egy közzétett esetben egy gyártó 62%-kal csökkentette a korlátozással kapcsolatos selejteket, miután olyan NIR-rendszert telepített, amely valós idejű visszacsatolást biztosít az elősűrítési erő automatikus beállításához.
A berendezés oldali fejlesztései ugyanilyen átalakulóak. Erősen erős vagy citotoxikus készítmények, amelyeket feldolgoztak visszatartó rendszerek egyedi meghibásodási kockázatokkal kell szembenéznie: a szigetelők belsejében felhalmozódó statikus töltések eltávolítják a finom részecskéket a szerszámból, súlyingadozást okozva; a páratartalom ingadozása a zárt tárolóban ragacsos granulátum állapotot hozhat létre, amely észrevétlen marad, amíg a hibák meg nem jelennek. A modern szigetelőberendezések aktív páratartalom-szabályozást és ionizáló rudakat tartalmaznak, amelyek semlegesítik a statikus elektromosságot, minimálisra csökkentve ezeket a problémákat.
A CIP (lean-in-place) rendszerek a kukákhoz és présekhez ma már közvetlen szerepet játszanak a hibamegelőzésben. Az inkonzisztens kézi mosás nyomokban felületaktív anyagokat vagy fémmaradványokat hagy maga után; egyetlen rosszul kiöblített tartály a lyukasztás felületi energiájának megváltoztatásával az egész tételen leragadhat. Automatizált segédtisztító berendezések validált, megismételhető tisztítási ciklust biztosít az utolsó öblítés vezetőképességének figyelésével, biztosítva, hogy ne kerüljön maradék a következő tételbe. Ez különösen fontos a szerződéses gyártók számára, akik gyakran váltanak a termékek között.
A tabletta hibáinak kiküszöbölése nem egyetlen „javítás” megtalálásáról szól, hanem egy olyan rendszer felépítéséről, amely a készítményt, a berendezéseket és a feldolgozási adatokat egy prediktív modellbe korrelálja. Amikor megjelenik egy új sapkázási trend, az a mérnök, aki vissza tudja vezetni azt a kenőanyag egyenletességének 0,2%-os változására vagy az 5 percenkénti préselési sebesség-eltolódásra, órákon, nem heteken belül oldja meg. A legrugalmasabb műveletek szabványosítják a hibareakció protokollokat a számszerűsített küszöbértékek körül, konzisztens részecsketulajdonságokat biztosító granuláló berendezésekbe fektetnek be, és a valós idejű monitorozást használják fel, hogy a meglepetésekből származó hibákat irányítható folyamatjelekké alakítsák. Az itt felvázolt eszközökkel és keretrendszerekkel ez az ellenőrzési szint teljesen elérhető.
Szeretnél naprakész lenni?
Vegye fel velünk a kapcsolatot az alábbi e-mail címen.
Ne aggódjon a spam miatt. Mi is utáljuk!
Mobil kliens
Videó fiók
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail: zy@zy-drying.com
WeChat azonosító
Szerzői jog 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Minden jog fenntartva  Orális szilárd adagoló berendezés gyártója