


AH légáramlás keverő
Az AH Airflow Mixert kifejezetten úgy tervezték, hogy megfeleljen a ster.....

Egy projektcsapat egyszer nyolc hónapot töltött a létesítmény elrendezésével, csak azért, hogy az alapvető tervezés során felfedezzék, hogy az épület nem támogatja a szükséges nyomáskaszkádokat egy nagy szigetelésű blokkhoz. A kiváltó ok egyszerű volt: a formális tervezési alap elkészítése előtt falakat kezdtek rajzolni. Az orális szilárd adagolású (OSD) gyártás során minden sikeres üzemtervezés három megtárgyalhatatlan válasszal kezdődik: a pontos adagolási formák és termékjellemzők, a tervezett éves kibocsátás kilogrammban vagy tablettában, valamint az elsődleges hatósági joghatóságok (FDA, EMA, NMPA stb.). Ezek nélkül a berendezések méretezése, a tisztaterek besorolása és még a folyosók szélessége is csak találgatás marad.
A tervezési alapdokumentumnak többet kell rögzítenie, mint a kasszasiker molekula nevét. Meg kell határoznia az API foglalkozási expozíciós tartományát (OEB), a nedvességgel és hővel szembeni érzékenységét, a sarzsméret-tartományt, és azt, hogy a folyamat tartalmaz-e olyan oldószereket, amelyek kiváltják az ATEX zónákat. Ha az üzem azonnali felszabadulású és módosított hatóanyagleadású tablettákat is kezel, a létesítménynek külön granulálósorokat vagy legalább validált tisztítási eljárásokat kell biztosítania a kampányok között. A többcélú üzemek rugalmasságot biztosítanak, de megsokszorozzák a validálási erőfeszítéseket – ez a kompromisszum, amely korai számszerűsítést igényel.
| Adagolási forma | Minimális tisztatéri fokozat | Tipikus HVAC különleges állapot | A legfontosabb felszerelés anyaga | Elzárási kockázat |
|---|---|---|---|---|
| Szabványos OSD táblagépek | D | Általános páratartalom szabályozás 40-55% relatív páratartalom | 316L-es rozsdamentes acél termékekkel érintkező alkatrészek | Alacsony (OEB 1–2) |
| Pezsgőtabletták | D alacsony páratartalmú lakosztállyal | Harmatpont <10 °C, zárt helyiségben | 316L, speciális tömítés | Alacsony vagy közepes |
| Szárazpor inhalátorok | C | Szigorú részecskeszabályozás, alacsony páratartalom | Gyógyszerészeti minőségű rozsdamentes acél | Közepes (OEB 2–3) |
| Erős OSD (hormonok, citotoxikus szerek) | D (tartalmazza) | Negatív nyomású kaszkádok, egyjáratú levegő | 316L, elektropolírozott, CIP-képes | Magas (OEB 4–5) |
A tervezési alap lezárása után a következő lépés az anyagmozgatás a teljes elrendezés szervezőelve. Ez a gondolkodási váltás megakadályozza a gyakori hibát: egy épület tervezését, majd a folyamat beszorítását.
Egy jól megtervezett OSD üzemben a por által az adagolókészlet és a kompressziós gép között megtett távolság nemcsak a termelékenységet, hanem a keresztszennyeződés kockázatát is meghatározza. A kézi átviteli távolság minden 10 méteres csökkentése körülbelül 15%-kal csökkenti a hatóanyagok levegőben való szétszóródásának valószínűségét, és a borotválkozás tételenként közel 8%-kal csökkenti a közvetlen munkaórákat. Éppen ezért az anyagfolyamat diagramot az első építészeti vonal megrajzolása előtt kell elkészíteni.
A tablettasor tipikus áramlása – adagolás, nedves vagy száraz granulálás, szárítás, méretcsökkentés, keverés, préselés, bevonat és csomagolás – természetes funkcionális zónákat hoz létre. Ezeknek a zónáknak egyirányú utat kell követniük, visszalépés nélkül. A személyzeti és anyagi légzsilipek elszigetelik az egyes zónákat, és emelőoszlopos keverőgépek kiküszöbölheti a kukák folyosókon való szállításának szükségességét azáltal, hogy az IBC-ket közvetlenül a keverésből a kompresszióba helyezi át gravitációs csúszdákon vagy automatizált vezetésű járműveken keresztül. Ez a megközelítés nem csak lean; csökkenti a szükséges nyomáskaszkádok számát és leegyszerűsíti a HVAC zónázást.
A granuláló és kompressziós egységeket jellemzően fal választja el egy átmenővel vagy egy félautomata átviteli rendszerrel. Ha a termék nedvességre érzékeny, az anyagváz tartalmazhat a száraz granulációs görgős tömörítő fluidágy helyett, csökkentve a száradási időt és a hidrolízis kockázatát. Az elrendezésnek figyelembe kell vennie a kapacitás jövőbeli bővítését is. Ha egy tükrözött héjteret hagyunk a központi haszongerinc másik oldalán, akkor az anyagáramlás átirányítása nélkül megkétszerezhető a kapacitás.
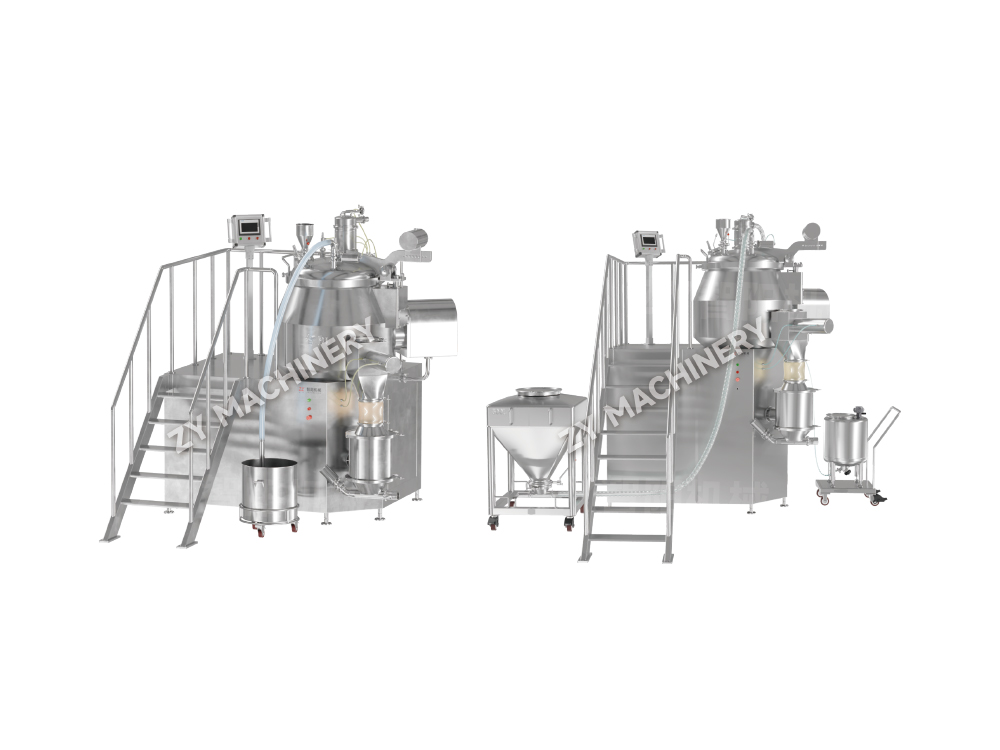
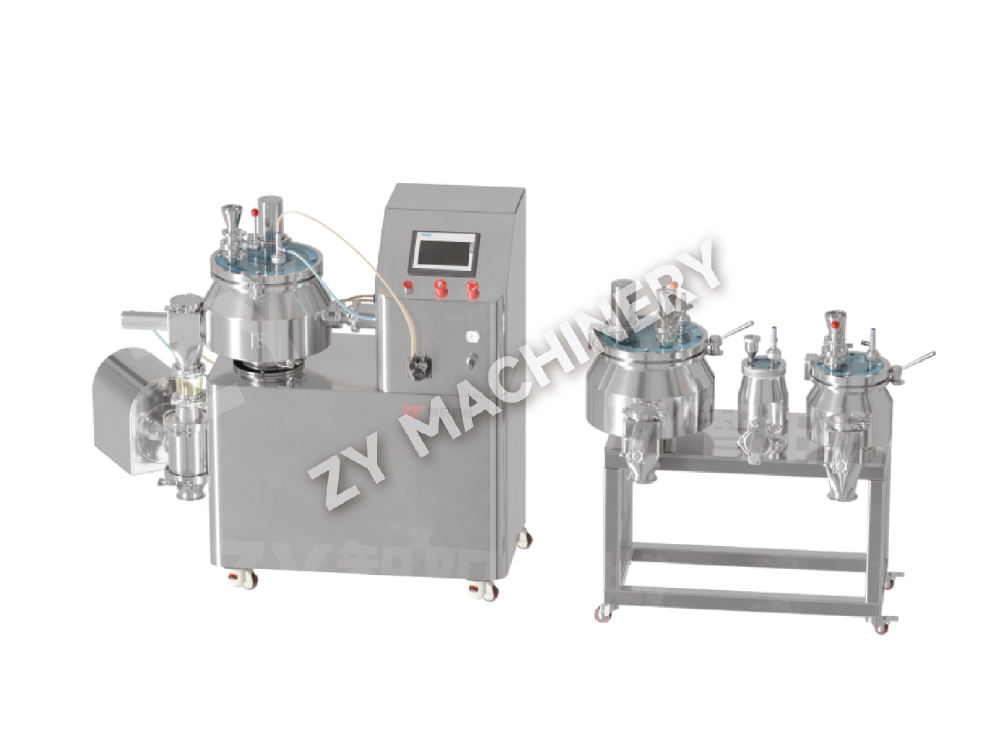
A granuláló berendezés kiválasztása alapvetően a sarzsmérettel, a tárolással és a készítmény fizikai kémiájával kapcsolatos döntés. A víz jelenlétében lebomló molekula soha nem megy át egy nagy nyíróerejű nedves granulátoron; görgős tömörítőbe vagy közvetlen kompressziós sorba tartozik. Ennek ellenére sok projekt ütemezése késik, mert a felszereléslista még azelőtt megírásra kerül, hogy a készítmény stabilitási profilja elkészülne. Az alábbi mátrix tisztázza a döntést.
| Paraméter | Nedves nagy nyírású granulálás | Folyóágyas granulálás | Száraz granulálás (hengertömörítő) |
|---|---|---|---|
| CapEx (relatív) | Alap | 20-30% | 10-15% |
| Batch ciklusidő | 30-60 perc (plusz szárítás) | 45-90 perc (beépített szárítás) | 15-30 perc |
| Por visszatartásának veszélye | Mérsékelt (nyílt ürítés) | Alacsony (integrált átvitel) | Alacsony (zárt rendszer) |
| Tisztíthatóság (CIP megvalósíthatóság) | Mérsékelt; egyes alkatrészek COP-t igényelnek | Jó; sok modell WIP-t kínál | Jó; korlátozott nedves felületek |
| A legjobb az API jellemzőihez | Nedvességálló, rossz összenyomhatóság | Nedvesség érzékeny lehetséges, jó folyású | Nagyon nedvességérzékeny vagy nagy hatású |
| Az érvényesítés összetettsége | Közepes (szárítási végpont kontroll) | Közepes (folyamatanalitikai technológia kész) | Alacsony (kevés kritikus folyamatparaméter) |
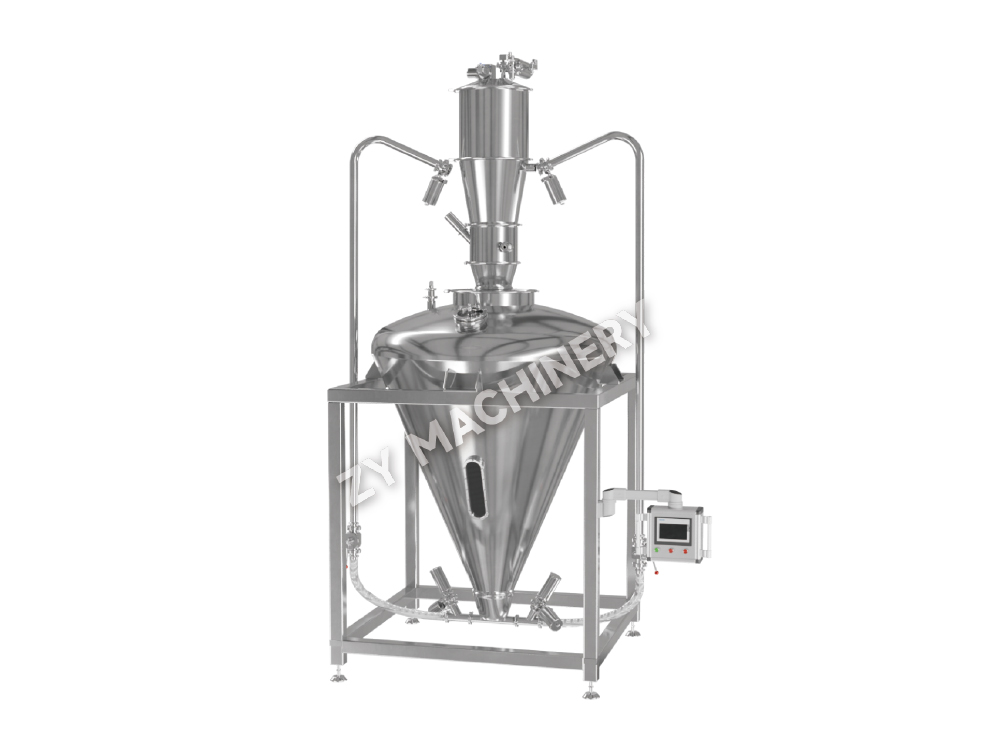
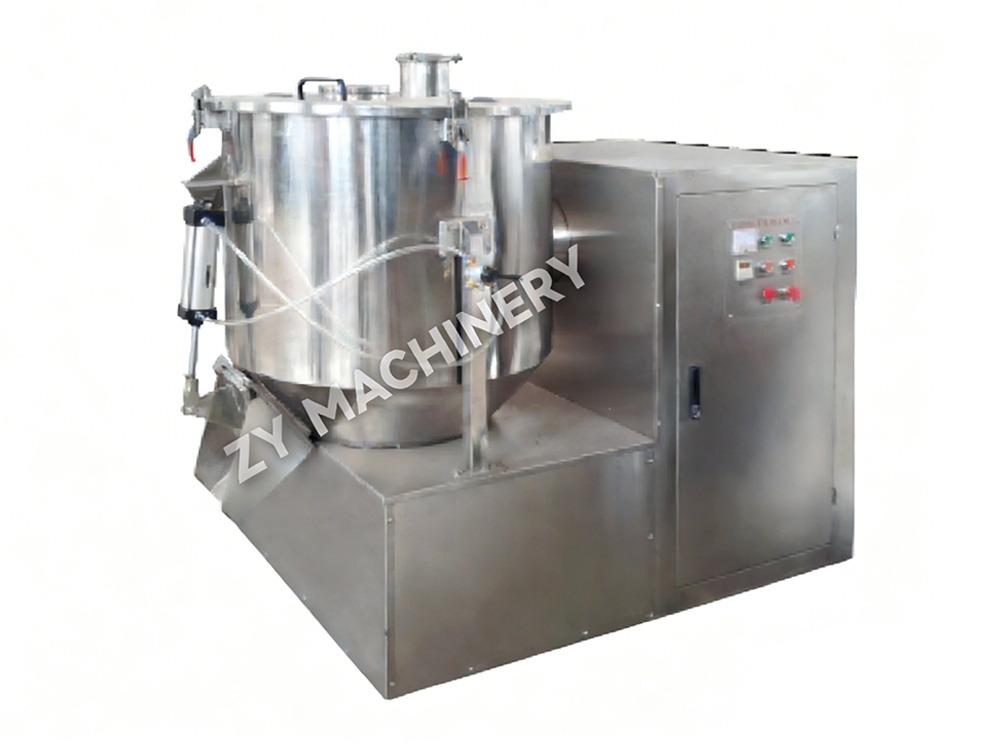
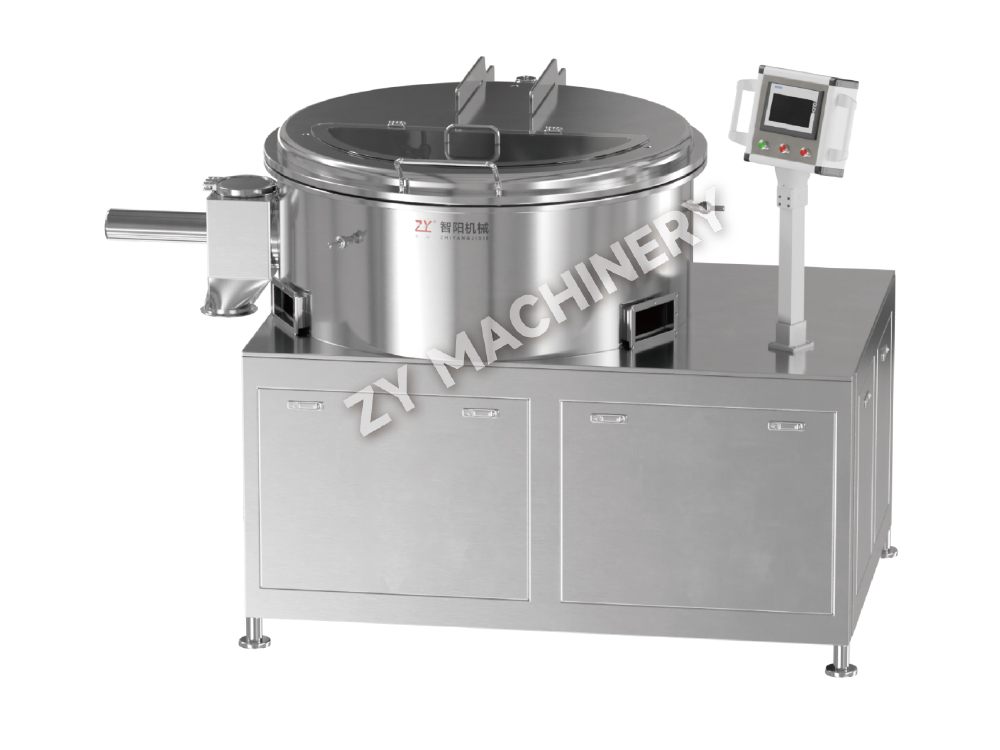
A granuláláson túl keverő berendezés értékelni kell a szegregációs kockázat szempontjából. Az emelőrendszerű tartályos turmixgépeket előnyben részesítik a rögzített V-keverőkkel szemben, mivel minimálisra csökkentik az átviteli lépéseket, és könnyebben ellenőrizhető a tartalom egységessége. Az OEB 4/5-ös vegyületeket célzó létesítményekben a teljes keverési, tömörítési és bevonatsornak leválasztókban vagy negatív nyomású burkolatokban kell futnia. Ez a berendezés kiválasztását a kompakt, teljesen integrált rendszerek felé tolja el, validált elszigetelési interfésszel.
Ha a gyógyszerhatóanyag 1 µg/m³ alatti foglalkozási expozíciós határértéket (OEB 4 vagy 5) hordoz, a létesítmény tervezése a termékvédelemről a kezelő védelmére, mint domináns logikára kerül át. Az elkülönítési stratégia válik az építészeti gerincé: minden egyes folyamatlépést lezárnak, és a körülötte lévő helyiséget a szomszédos folyosókhoz képest negatív nyomáson tartják, jellemzően legalább 15 Pa célnyomáskülönbséggel és egy dedikált egyszeri légkezelő rendszerrel, amely nem keringet vissza az általános területekre.
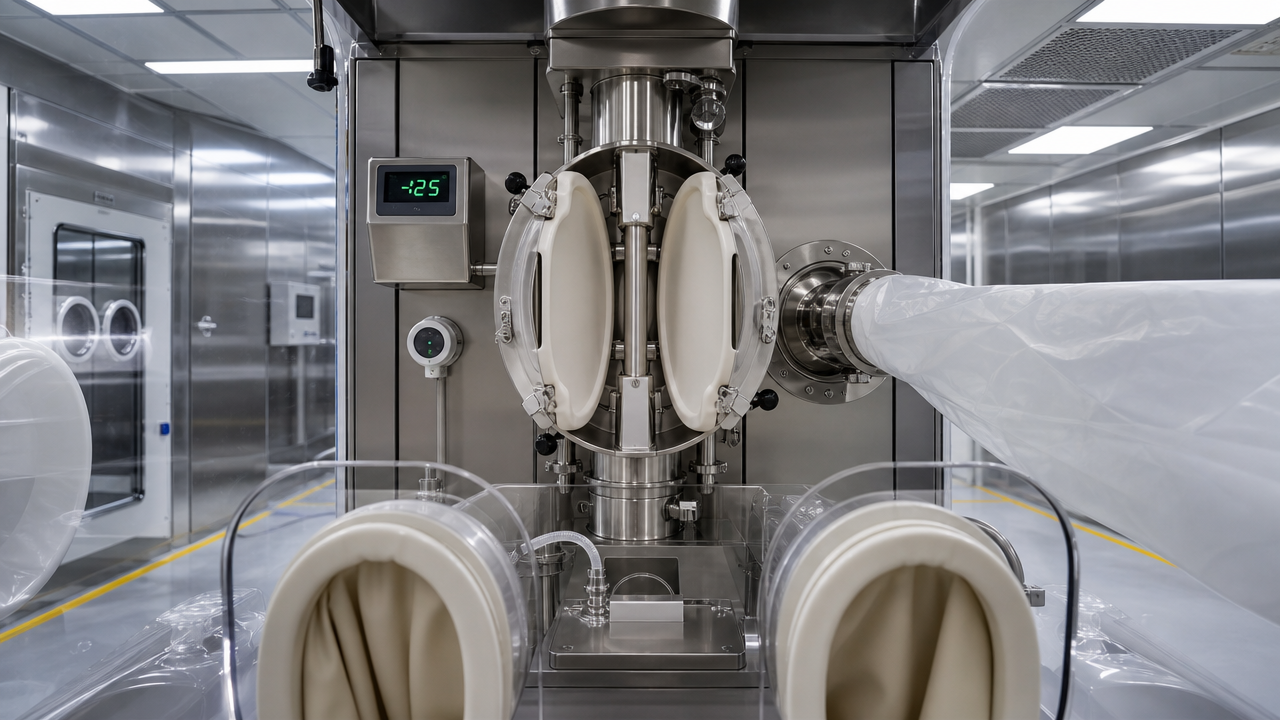
A hitelesített osztott pillangószelepnek (SBV) 1 µg/m³-nél kisebb szivárgási sebességet kell elérnie az IBC és a tablettaprés bemeneti nyílása közötti anyagátvitel során. Az izolátor HEPA-szűrésének H14-es besorolásúnak kell lennie, dokumentált DOP-teszttel. Az alábbiakban található az OEB 4/5 berendezéscsomagok minimális ellenőrző listája:
A környező helyiség besorolása továbbra is jellemzően D fokozat (ISO 8) nyugalmi állapotban, de a nyomáskaszkád az általános folyosóból (atmoszférikus) levegőáramlást hoz létre az erős összetett légzsilipbe (mínusz 7,5 Pa), majd a feldolgozó helyiségbe (mínusz 15 Pa vagy több), folyamatos befelé áramlást hozva létre, amely megvédi a kezelőt. A modern kialakítások gyakran egy HEPA-szűrős légzuhannyal ellátott előszobát adnak hozzá, hogy megakadályozzák az anyagmozgás során kiszivárgó részecskéket.
A fűtés, szellőztetés és légkondicionálás a gyógyszergyár működési költségeinek 40-60%-át teszi ki. A nyomáskaszkád hibája vagy szabályozási megfigyelésekhez vagy túlzott energiaszámlákhoz vezet. Az EU GMP 1. melléklete és az FDA aszeptikus útmutatása határozza meg a szükséges környezeti paramétereket. Az OSD létesítmények esetében a cél a D fokozatú feltételek fenntartása a foglalt feldolgozó helyiségekben, de szigorúbb páratartalom szabályozással a pezsgő vagy nedvességre érzékeny termékek esetében. Az alábbi táblázat összefoglalja a kritikus HVAC alapjeleket.
| évfolyam | ISO osztály (nyugalmi állapotban) | Levegőcsere óránként | Nyomáskülönbség vs szomszédos alsó fokozat | Részecske-határértékek (≥0,5 µm, nyugalmi állapotban) | Életképes határértékek (cfu/m³, operatív) |
|---|---|---|---|---|---|
| A (sterilhez) | 5 | Nincs meghatározva (sebesség 0,45 m/s) | Nem alkalmazható | 3,520 | <1 |
| B | 5–7 | 40–60 | 15 Pa-tól C-ig | 3,520 | 10 |
| C | 7–8 | 20–40 | 12,5 Pa-tól D-ig | 352 000 | 100 |
| D (OSD szabvány) | 8 | 15–20 | 12,5 Pa-tól nem minősítettig | 3 520 000 | 200 |
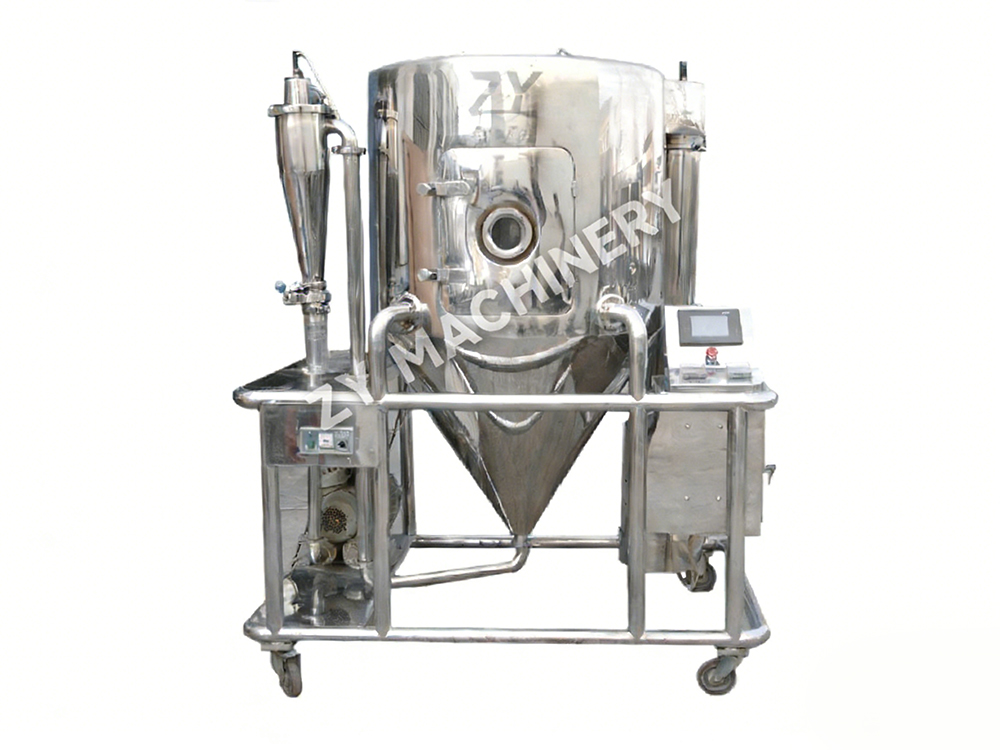
A 12,5 Pa minimum nem javaslat; ez egy tervezési alapérték, amelyet be kell tartani az ajtónyitás és a berendezés működése során. Az aktív felügyeleti és épületfelügyeleti rendszer riasztásának ki kell kapcsolnia, ha a differenciál 10 Pa alá esik. Az OSD-berendezések esetében gyakori hibapont a porelszívó rendszer, amelyet a HVAC-ellátással kell összekapcsolni a negatív egyensúlyhiány elkerülése érdekében. Amikor a fluid ágyas szárító fúvás-elszívás üzemmódban van, a helyiség nyomásszabályozásának kompenzálnia kell a nagy kipufogó mennyiséget.
Az érvényesítés nem a telepítés utáni tevékenység; a felhasználói követelmények specifikációjának elkészítésekor kezdődik. Egy jól strukturált URS, amely meghatározza a konstrukció anyagát, a felületi minőséget (Ra ≤ 0,4 µm a termékkel érintkező felületeknél), a vízelvezetést és a tisztítási módszert, megelőzi az IQ/OQ során később talált eltérések 70%-át. Egy tipikus projekt idővonalon, az alapos gyári átvételi teszt végrehajtása akár 30%-kal csökkenti a helyszíni üzembe helyezési ráfordítást mert a legtöbb mechanikai és szoftverhibát azelőtt kijavítják, hogy a berendezés elhagyná az eladó üzletét.
A többtermékes létesítmények esetében az érvényesítési főtervnek tartalmaznia kell egy zárójelezési stratégiát, amely a termékeket oldhatóság és hatásosság szerint csoportosítja a tisztítási ellenőrzési futtatások számának minimalizálása érdekében. A riboflavin-teszt és a tampon-visszanyerési vizsgálatok képezik az alapvonalat a végső tisztítás elfogadási kritériumaihoz.
Az előre validált moduláris technológiai csúszótalpakkal épített zöldmezős üzem mechanikailag 3-6 hónappal gyorsabban készülhet el, mint egy pálcás ekvivalens, de az előzetes tervezési költség jellemzően 10-15%-kal magasabb a csövek és a műszerek helyének befagyasztásához szükséges intenzív front-end tervezés miatt. Ez a prémium azonban gyakran megtérül a korábbi piacra lépéssel: egy generikus termék négy hónappal korábban történő bevezetése 8-12%-kal több piaci részesedést érhet el, mielőtt a versenytársak erodálják az árat. Az alábbi összehasonlítás egy hipotetikus, évi 2 milliárd tablettát használó OSD-eszközt használ.
| Paraméter | Moduláris/csúszás alapú | Hagyományos helyben épített |
|---|---|---|
| A projekt teljes időtartama (tervezés PQ szerint) | 22-28 hónap | 28-36 hónap |
| Tőkeráfordítás (relatív) | 10-15% | Alap |
| Érvényesítési erőfeszítés | 20-30% lower (pre-validated modules) | Teljes webhelyellenőrzés a semmiből |
| A jövőbeni méretezhetőség | Rugalmas; párhuzamos csúszótalpak hozzáadása | Szerkezeti átalakítást igényel |
| Építési minőségi változékonyság | Alacsony (gyárilag szabályozott) | Magasabb (helytől függő) |
| Tipikus tisztatéri lábnyom | 15-20%-kal kisebb (optimalizált csövek) | A helyszíni útválasztás miatt nagyobb |
Az időn és a költségeken túl a moduláris megközelítés leegyszerűsíti a technológiatranszfert, mivel ugyanaz a csúszásterv több földrajzi területen is megismételhető minimális újraérvényesítéssel. Ha azonban a termékportfólió várhatóan öt éven belül jelentősen megváltozik, egy hagyományos épület szélesebb oszloptávolsággal és általános közműkieséssel nagyobb átkonfigurálási szabadságot kínálhat. A végső választás a termékvonal bizonyosságán múlik.
Az OSD üzemek következő generációja nem támaszkodik az időszakos mintavételre a minőségi kiadás érdekében. Folyamatelemző technológiai érzékelők – turmixgépekbe és szárítókba szerelt NIR szondák, szemcseméret-elemzők a granulátor kisülésein – lehetővé teszik a kritikus minőségi jellemzők valós idejű nyomon követését. Ha az OPC UA adatforgalmi utakon keresztül integrálják a Manufacturing Execution System rendszerbe, ezek a jelek igazolhatják a valós idejű kiadást, kiküszöbölve a napokig tartó karantén tárolást. Egy digitális használatra kész üzemhez a következő integrációs pontokra van szükség, amelyeket már az első naptól terveztek:
A szabályozók elvárják, hogy a papíralapú naplót az elektronikus nyilvántartások váltsák fel, de elvárják azt is, hogy a rendszer validált legyen az adatmanipuláció észlelésére. A PAT és a digitális integráció belefoglalása a kezdeti V-modell érvényesítési tervébe a teljes projektellenőrzési költségvetés körülbelül 12%-ába kerül, de a becslések szerint évente 20%-kal csökkenti a minőség-felügyelet folyamatos költségeit a laboratóriumi vizsgálatok és a kötegelt nyilvántartás ellenőrzési óraszámának csökkentésével. A digitális készenlét nélkül tervezett üzemeket az első bővítés során utólag beszerelik, az eredeti költség háromszorosáért.
Szeretnél naprakész lenni?
Vegye fel velünk a kapcsolatot az alábbi e-mail címen.
Ne aggódjon a spam miatt. Mi is utáljuk!
Mobil kliens
Videó fiók
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail: zy@zy-drying.com
WeChat azonosító
Szerzői jog 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Minden jog fenntartva  Orális szilárd adagoló berendezés gyártója