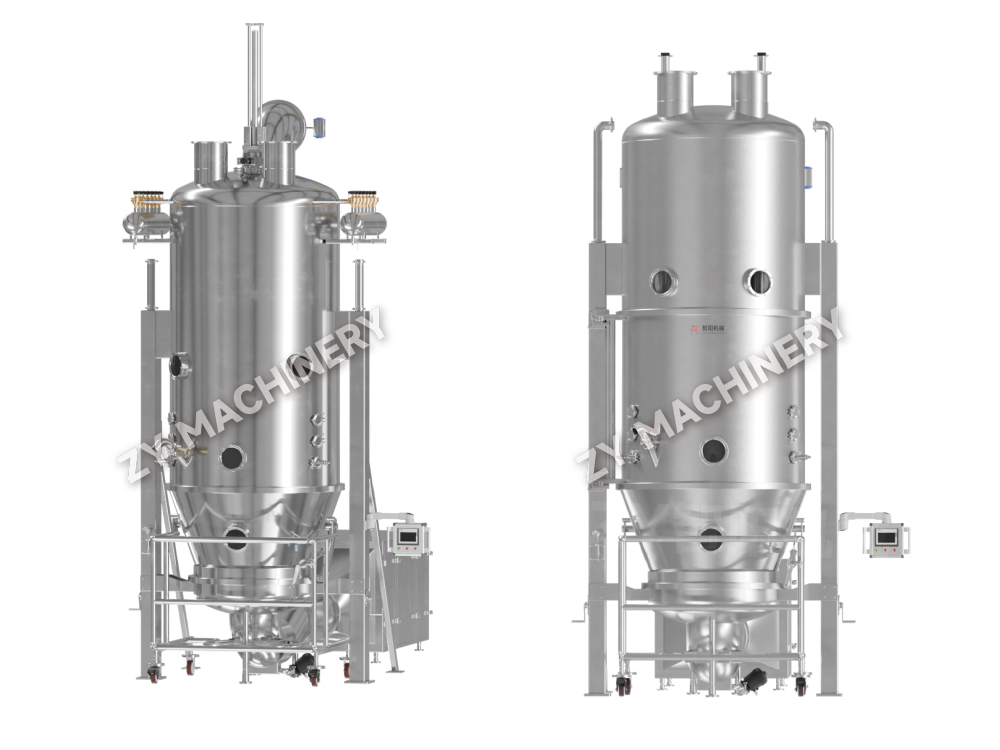
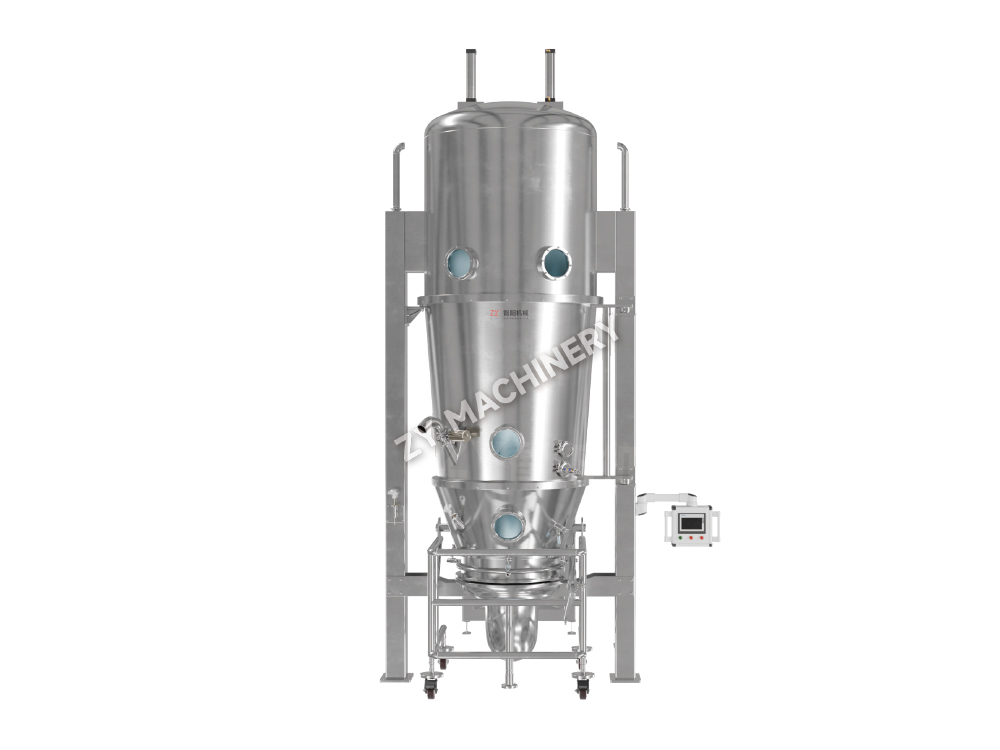
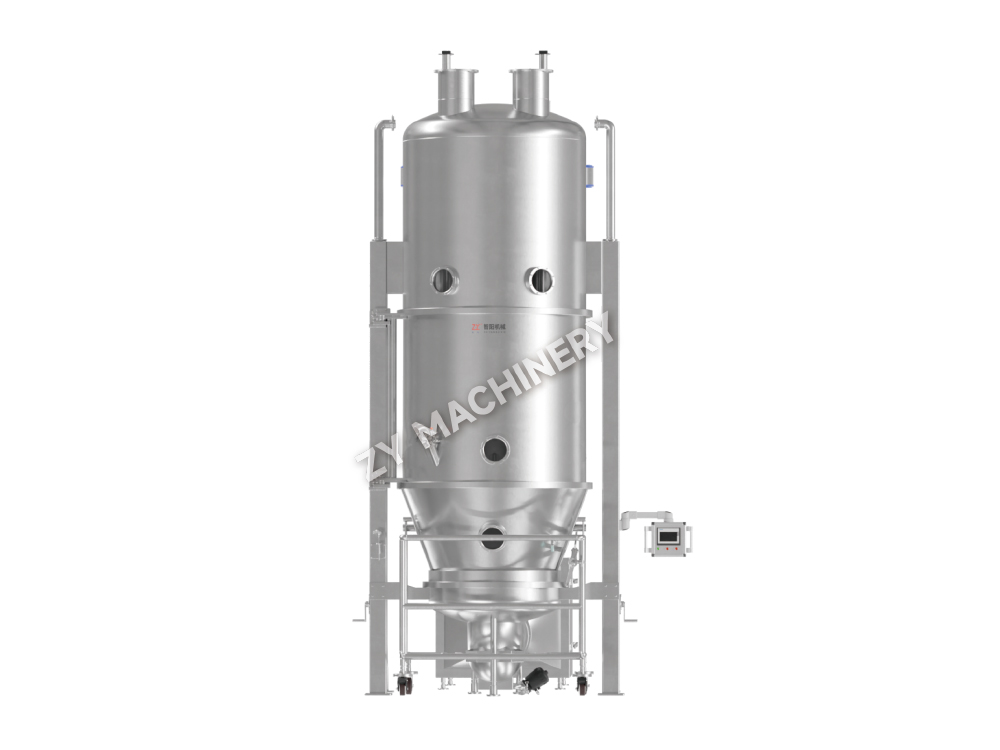
FL-B fluidágyas granuláló- és szárítógép (egylépcsős granuláló)
Az FL-B fluidágyas granuláló- és szárítógépet porkezelésre, granulálásra.....

Egyetlen adag por kevesebb mint 90 perc alatt a keverésből a szárított granulátummá alakulhat – nincs szükség külön keverési, nedves masszírozási vagy tálcás szárítási lépésekre. Ez a fluidágyas granulálás alapvető ígérete: egy nedves granulálási módszer, amely integrálja a keverést, a permetezést és a szárítást egy zárt kamrában.
Az eljárás során a finom, kohéziós porokat szabadon folyó granulátummá alakítják úgy, hogy felmelegített légáramban szuszpendálják, és kötőanyag-oldatot permeteznek a fluidizált részecskékre. Ahogy a részecskék ütköznek és nedvesednek, folyadékhidak képződnek; az oldószer elpárolgása ezután szilárd hidakat hagy maga után, amelyek az elsődleges részecskéket agglomerátumokká cementálják. Az eredmény egy granulátum jobb összenyomhatósággal, csökkentett porral és nagyobb térfogatsűrűséggel – mindez kritikus a tabletták egyenletes tömörítéséhez és a kapszulák töltéséhez.
A nagy nyíróerejű nedves granulálástól eltérően, ahol egy mechanikus járókerék hajtja meg az agglomerációt, a fluidágyas granulálás pneumatikus keverésen alapul. Ez porózusabb, gyorsabban széteső granulátumokat eredményez, és lehetővé teszi, hogy a teljes művelet egy edényben történjen. Hőérzékeny hatóanyagok esetén az egyenáramú párolgásos hűtőhatás jóval a belépő levegő hőmérséklete alatt tartja a termék hőmérsékletét, jellemzően 25-45°C tartományban.
Minden tétel három különböző fázison megy keresztül. Az egyes fázisok változásainak megértése megadja a vezérlőpontokat a szemcseméret, a nedvesség és a sűrűség kiszámítható beállításához.
A granulátum attribútumai nem változnak véletlenszerűen – a nedvesség, a hő és a lendület fizikai logikáját követik. Az alábbi táblázat leképezi a független folyamatváltozókat azok downstream hatásaira.
| Paraméter | Tipikus tartomány | Granulátum méret | Térfogatsűrűség | Nedvességtartalom | Pénzbírságok |
|---|---|---|---|---|---|
| Belépő levegő hőmérséklete | 40-80°C | Csökkenteni | Csökkenteni | Csökkenteni | Növelje |
| Permetezési arány | 10-50 g/perc/kg | Növelje | Növelje | Növelje | Csökkenteni |
| Porlasztási nyomás | 1,5-3,0 bar | Csökkenteni | Nincs jelentős változás | Nincs jelentős változás | Növelje |
| Fluidizációs levegő térfogata | 0,8-2,0 m/s | Csökkenteni | Csökkenteni | Csökkenteni | Növelje |
| A termék hőmérséklete | 25–45°C | Csökkenteni (if high) | Csökkenteni | Csökkenteni | Növelje |
Külön említést érdemel a beszívott levegő páratartalma. A 10°C feletti harmatpont szabotálja a szárítási hatékonyságot azáltal, hogy csökkenti a párolgás hajtóerejét. A nedvességre érzékeny készítmények esetében a bemeneti levegő harmatpontjának 5°C alatti tartása nem kötelező – ez előfeltétele a tételek közötti reprodukálhatóságnak. Modern FLB fluidágyas granulátorok az integrált légkezelő egységekkel precízen szabályozhatja a hőmérsékletet, a páratartalmat és a légáramlást, így ezek a kritikus kölcsönhatások gyártási léptékben kezelhetők.
A permetezési konfiguráció nem a perifériás tervezési választás – ez határozza meg a szemcsés növekedési mechanizmust és a gép által kiszolgálható alkalmazások körét. A három konfiguráció különbözik a fúvóka helyzetében, a részecskepályában és a folyadék-szilárd anyag érintkezési mintázatában.
| Funkció | Top Spray | Alsó spray (Wurster) | Tangenciális spray (rotor) |
|---|---|---|---|
| A fúvóka helyzete | Az ágy fölött | Az ágyon belül, felfelé | Oldalra, forgó korongba |
| Részecskemozgás | Véletlenszerű fluidizáció | Rendezett feláramlás egy válaszfalcsövön keresztül | Centrifugális fluidizáció |
| Növekedési mechanizmus | Véletlenszerű agglomeráció | Réteges film lerakás | Szferonizálás és tömörítés |
| A legjobb | Hagyományos granulálás | Bevonás és réteges granulálás | Nagy sűrűségű pellet |
| Granulátum sűrűsége | Alacsonytól közepesig | Közepestől magasig | Magas |
A Top-spray a standard szilárd adagolási formák igáslója – gyors, egyszerű és megbocsátó. Az alsó permetezésű Wurster rendszerek dominálnak, ha egységes funkcionális bevonatot kell felvinni, vagy réteges részecskéket kell felépíteni a magmagból. A tangenciális permetezésű vagy rotoros processzorok a legsűrűbb, leginkább gömb alakú pelleteket állítják elő, amelyeket gyakran többszemcsés gyógyszeradagoló rendszerekhez használnak. Ha az Ön alkalmazása nem egyszerű tömörítést, hanem bevonatot igényel, akkor egy külön LDPB fluidágyas bevonó A Wurster betét szorosabb rétegvastagság-eloszlást biztosít, mint egy hibrid felső permetező gép, amely bevonatkísérleteket végez.
Még egy jól megtervezett készítmény is hibásan viselkedhet, ha egyetlen paraméter kilép a folyamatburkából. Íme a négy leggyakoribb hibamód és az azokat kijavító beállítások.
A méretnövelés nem a levegőmennyiség és a szórásmennyiség lineáris szorzata. Ha egy 100 kg-os tételben ugyanazt a permetezési arányt tartjuk por kilogrammonként, mint egy 5 kg-os laboratóriumi futtatásban, akkor gyakran elárasztja a nagyobb ágyat, mivel a hő- és tömegátadás nem lép fel közvetlenül a por tömegével. Az alapszabály az állandó cseppméret, a kilépő levegő állandó relatív páratartalmának és a termék állandó hőmérsékletének a fenntartása.
Az alábbi táblázat a szabványos keményítőalapú készítmény méretezésekor a skálák jellemző paramétertartományait mutatja be. Figyelje meg, hogy a fluidizációs sebesség enyhén növekszik a mélyebb ágymagasság kompenzálására, míg a kilogrammonkénti permetezési sebesség visszaesik a túlnedvesedés elkerülése érdekében.
| Paraméter | Labor (3 kg) | Pilóta (30 kg) | Termelés (150 kg) |
|---|---|---|---|
| Belépő levegő hőmérséklete (°C) | 60 | 65 | 65 |
| Permetezési arány (g/min) | 60 | 350 | 1200 |
| Porlasztási nyomás (bar) | 1.8 | 2.2 | 2.5 |
| Levegő sebesség (m/s) | 0.9 | 1.2 | 1.5 |
| A termék hőmérséklete (°C) | 32 | 34 | 34 |
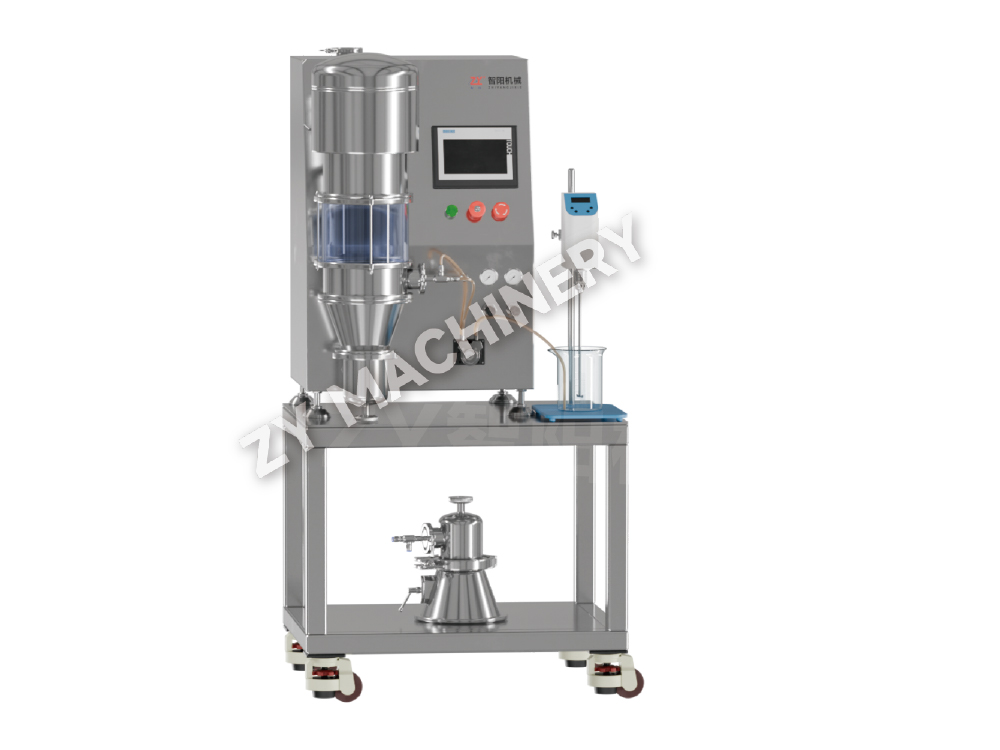
Ezeket a kísérleteket először a DLP K+F többcélú granulátor lehetővé teszi a tervezési terület minimális anyagi felhasználásával történő feltérképezését, mielőtt költséges API-t használna a kísérleti tételekhez. Az a lehetőség, hogy ugyanazon a laboratóriumi gépen válthat a felső permetezésű granulálás és a Wurster bevonat között, a készítmény fejlesztési ütemtervét is lenyomja.
A fluidágyas és a nagy nyíróerejű granulálás közötti választás nem attól függ, hogy melyik technológia a „jobb”, hanem az, hogy a tablettaprés melyik granulátumprofilját és az oldódási igényt célozza meg. Az alábbi táblázat a kompromisszumokat tartalmazza hét, a termelésben fontos kritérium között.
| Kritérium | Folyóágyas granulálás | Magas Shear Granulation |
|---|---|---|
| Granulátum szerkezet | Porózus, alacsony sűrűségű | Sűrű, nagy szilárdságú |
| A szétesés ideje | Gyorsabban | Lassabban |
| Feldolgozási idő tételenként | 60-90 perc | 20-40 perc (plusz külön szárítás) |
| Lábnyom | Egyetlen egység; nagyobb magasságú | Keverő nedves malom fluidágyas szárító; szélesebb lábnyom |
| Tisztítási erőfeszítés | Egyszerűbb, egy edény | Több edény, gyakran nedves tömegkezeléssel |
| Túlgranulációra való érzékenység | Alacsony | Magas; requires precise endpoint control |
| A legjobb heat‑sensitive APIs | Igen, párologtató hűtés | Forró pontok veszélye sűrű tömegben |
Ha a céltablettának gyors szétesésre van szüksége, és olyan készítménnyel dolgozik, amely rosszul folyik, a fluidágyas granulálás a közvetlen út. Ha kemény, erős granulátumra van szüksége egy kemény, képlékenyen deformáló gyógyszer nagy sebességű tablettázásához, gyakran a nagy nyíróerő nyer – de külön szárítási lépésre lesz szüksége. Azok a létesítmények, amelyek mindkét technológiát alkalmazzák, gyakran használnak nagy nyíróerejű granulátort a nedves masszírozási lépéshez, majd az anyagot fluidágyas szárítóba helyezik át, kombinálva a nagy nyíróerővel járó sűrű szemcseszerkezetet a fluidágy kíméletes szárításával.
A fluidágyas granulálás továbbra is a legközvetlenebb út a porkeveréktől az összenyomható granulátumig, amikor a porozitás és a gyors oldódás a prioritás. A folyamat kiküszöböli a több kezelési lépést, és a mérnököknek precíz vezérlést biztosít a granulátum attribútumai felett néhány állítható paraméteren keresztül.
A robusztus, átruházható kötegek zárolásához kövesse az alábbi gyakorlatokat:
Szeretnél naprakész lenni?
Vegye fel velünk a kapcsolatot az alábbi e-mail címen.
Ne aggódjon a spam miatt. Mi is utáljuk!
Mobil kliens
Videó fiók
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail: zy@zy-drying.com
WeChat azonosító
Szerzői jog 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Minden jog fenntartva  Orális szilárd adagoló berendezés gyártója